
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-03 Origine : Site


Les équipements de levage standards tombent souvent en panne sous la contrainte de cycles continus et à haute fréquence. Cela entraîne un épuisement du moteur et des arrêts de production coûteux. Les gestionnaires d’installations et les ingénieurs sous-estiment souvent les équipements de levage. Ils se concentrent uniquement sur la capacité de charge tout en ignorant les exigences en matière de cycle de service, de démarrages par heure et de dissipation thermique. Cette négligence entraîne une panne prématurée des équipements, des risques pour la sécurité et de graves goulots d'étranglement opérationnels au niveau de l'installation.
Choisir le bon Les palans électriques conçus spécifiquement pour les applications industrielles répétitives et lourdes nécessitent une évaluation technique complète. Vous devez regarder au-delà des limites de poids de base. Analysez la manière dont l’équipement gère la chaleur, les contraintes mécaniques et les charges électriques continues. Ce guide fournit un cadre technique rigoureux pour spécifier des palans qui équilibrent l'approvisionnement initial avec la fiabilité à long terme. Nous vous aiderons à garantir que vos opérations restent sûres, efficaces et ininterrompues.
Le cycle de service n'est pas négociable : la capacité de charge ne représente que la moitié de l'équation ; Les indices de cycle de service HMI/ASME (par exemple, H4 ou H5) déterminent si un palan survivra à des cycles de levage fréquents.
La gestion thermique évite les pannes : les opérations à haute fréquence nécessitent des mécanismes de refroidissement du moteur spécifiques, tels que des boîtiers à ailettes en aluminium et une protection active contre les surcharges thermiques.
Les VFD prolongent la durée de vie de l'équipement : les entraînements à fréquence variable (VFD) réduisent les chocs mécaniques, minimisent l'usure des freins et offrent un contrôle précis de la charge lors des tâches répétitives.
La valeur à long terme dépasse le prix initial : investir dans un palan électrique industriel correctement évalué réduit les coûts de maintenance à long terme et évite les goulots d'étranglement de production.
Dans les environnements industriels, la fréquence de levage est mesurée par deux mesures principales : la durée de fonctionnement maximale par heure et le nombre maximal de démarrages par heure. Un palan de service standard peut avoir une autonomie de 15 à 20 minutes par heure avec un maximum de 150 démarrages. En revanche, une application haute fréquence nécessite souvent 30 à 60 minutes d’exécution continue et plus de 300 démarrages par heure. Comprendre ces paramètres est la base d’une sélection appropriée d’équipement.
Un « démarrage » est enregistré à chaque fois que le moteur est mis sous tension. Les opérateurs utilisent fréquemment des micro-mouvements, communément appelés « jogging » ou « branchement », pour positionner précisément une charge. Si un opérateur appuie cinq fois de suite sur le bouton du pendentif pour aligner un composant lourd, le palan enregistre cinq démarrages distincts. Chaque démarrage entraîne une poussée massive de courant d'appel. Cette succession rapide de courants d'appel génère une chaleur extrême dans les enroulements du moteur. Si l’équipement n’a pas la capacité thermique nécessaire pour dissiper cette chaleur, la température interne dépasse rapidement les limites de fonctionnement sécuritaire.
Métrique opérationnelle |
Application de droits standard |
Application haute fréquence |
|---|---|---|
Durée d'exécution maximale par heure |
15 à 20 minutes |
30 à 60+ minutes |
Nombre maximum de démarrages par heure |
Jusqu'à 150 démarrages |
300 à 600+ démarrages |
Cas d'utilisation typique |
Montage léger, maintenance |
Cellules automatisées, usines d'emboutissage |
Exigence de refroidissement |
Refroidissement par air ambiant |
Ventilateurs actifs, boîtiers à ailettes |
Le déploiement d'un palan de service standard dans une application à haute fréquence déclenche une cascade rapide de pannes mécaniques et électriques. Le premier composant à en souffrir est généralement le système de freinage. Les freins à ressort AC standard reposent sur des matériaux de friction qui se recouvrent ou se désintègrent lorsqu'ils sont soumis à un engagement et un désengagement continus sans temps de refroidissement adéquat. Une fois que le matériau de friction des freins se dégrade, la dérive de charge devient un grave danger pour la sécurité.
Sur le plan électrique, les palans sous-spécifiés souffrent de pannes de contacteur et de dégradation des enroulements du moteur. L'arc constant provoqué par un jogging rapide pique les contacteurs électriques, les obligeant finalement à se fermer par soudure. Lorsque les contacteurs soudent, le palan peut continuer à se déplacer même après que l'opérateur a relâché le bouton, créant ainsi une situation très dangereuse. De plus, la chaleur persistante provoquée par des démarrages excessifs détruit l'isolation des enroulements du moteur. Les enroulements du moteur sont recouverts d'une fine couche de vernis isolant. Si la chaleur dépasse la puissance thermique du vernis, celui-ci fond. Une fois que les fils de cuivre nus se touchent, vous obtenez un court-circuit. Le moteur explose, vous laissant avec un lourd morceau de ferraille suspendu à votre pont roulant.
Le Hoist Manufacturers Institute (HMI) et l'American Society of Mechanical Engineers (ASME) proposent des classifications standardisées pour aider les ingénieurs à adapter les équipements de levage aux exigences des applications. Comprendre ces classifications évite une sous-spécification catastrophique.
H3 (Standard Duty) : Conçu pour la fabrication, l’assemblage et la maintenance en atelier d’usinage général. Convient pour 15 à 20 minutes d'exécution par heure et jusqu'à 150 démarrages par heure.
H4 (Heavy Duty) : Conçu pour la manutention de gros volumes dans les entrepôts d'acier, les fonderies et la fabrication lourde. Évalué pour 30 minutes d'exécution par heure et jusqu'à 300 démarrages par heure.
H5 (Severe Duty) : Conçu pour les opérations continues et automatisées, telles que la manutention de matériaux en vrac. Évalué pour 60 minutes d'exécution par heure et 600 démarrages ou plus par heure.
Parallèlement aux notations HMI, les fabricants européens utilisent souvent la notation ED (Einschaltdauer), exprimée en pourcentage. Un indice ED de 40 % signifie que le moteur peut fonctionner pendant 4 minutes sur chaque cycle de 10 minutes sans surchauffe. Les applications haute fréquence nécessitent généralement un indice ED de 40 % à 60 %, garantissant que le moteur possède une masse thermique suffisante pour gérer des cycles continus.
Pour calculer votre note ED requise, suivez ces étapes :
Mesurez le temps exact pendant lequel le moteur tourne pendant un cycle complet de levage et d'abaissement.
Mesurez la durée totale du cycle, y compris la période de repos pendant laquelle le moteur est éteint.
Divisez le temps d'exécution par le temps de cycle total.
Multipliez le résultat par 100 pour obtenir votre pourcentage ED.
La sélection de la vitesse de levage correcte est un équilibre délicat entre le respect des quotas de production et le maintien d'un contrôle sûr de la charge. Les moteurs à vitesse unique sont courants dans les applications de base, mais ils obligent les opérateurs à actionner les commandes pour obtenir de la précision, augmentant ainsi le nombre de démarrages par heure. Les moteurs à deux vitesses offrent un avantage distinct en fournissant une vitesse rapide pour les mouvements volumineux et une vitesse lente pour un positionnement précis, réduisant ainsi considérablement le besoin de jogging.
Pour une précision et une longévité optimales de l'équipement, l'intégration d'un entraînement à fréquence variable (VFD) est fortement recommandée. Un VFD modifie la fréquence de l’énergie électrique fournie au moteur. Au lieu de faire claquer instantanément le moteur à 60 Hz, il passe de 0 à 60 Hz sur un intervalle programmé. Cela élimine les secousses violentes sur la chaîne de levage. En augmentant progressivement la vitesse, les VFD empêchent le balancement de la charge, protègent les dents des engrenages des contraintes d'impact et prolongent considérablement la durée de vie du moyen de levage.
L'infrastructure électrique de votre installation dicte le type de palan que vous pouvez déployer en toute sécurité. Une prise monophasée de 110 V est pratique, mais elle n’a pas la tension nécessaire pour pousser efficacement un ampérage élevé. Les moteurs monophasés n'ont pas le couple de démarrage et l'efficacité thermique requis pour les cycles industriels continus. Les opérations à haute fréquence nécessitent une alimentation triphasée.
L'alimentation triphasée fournit trois courants alternatifs qui culminent à des moments différents. Cela fournit une puissance continue et douce au moteur, générant un couple de démarrage nettement plus élevé et fonctionnant à une température beaucoup plus froide. Cependant, la stabilité de la tension est essentielle. Un cycle continu dans une installation avec une alimentation électrique fluctuante peut provoquer des chutes de tension. Lorsque la tension chute, le moteur consomme un ampérage plus élevé pour maintenir le couple, générant ainsi une chaleur excessive. Vous devez vous assurer que vos chutes électriques sont correctement dimensionnées avec un fil de gros calibre pour éviter toute chute de tension à la borne du palan.
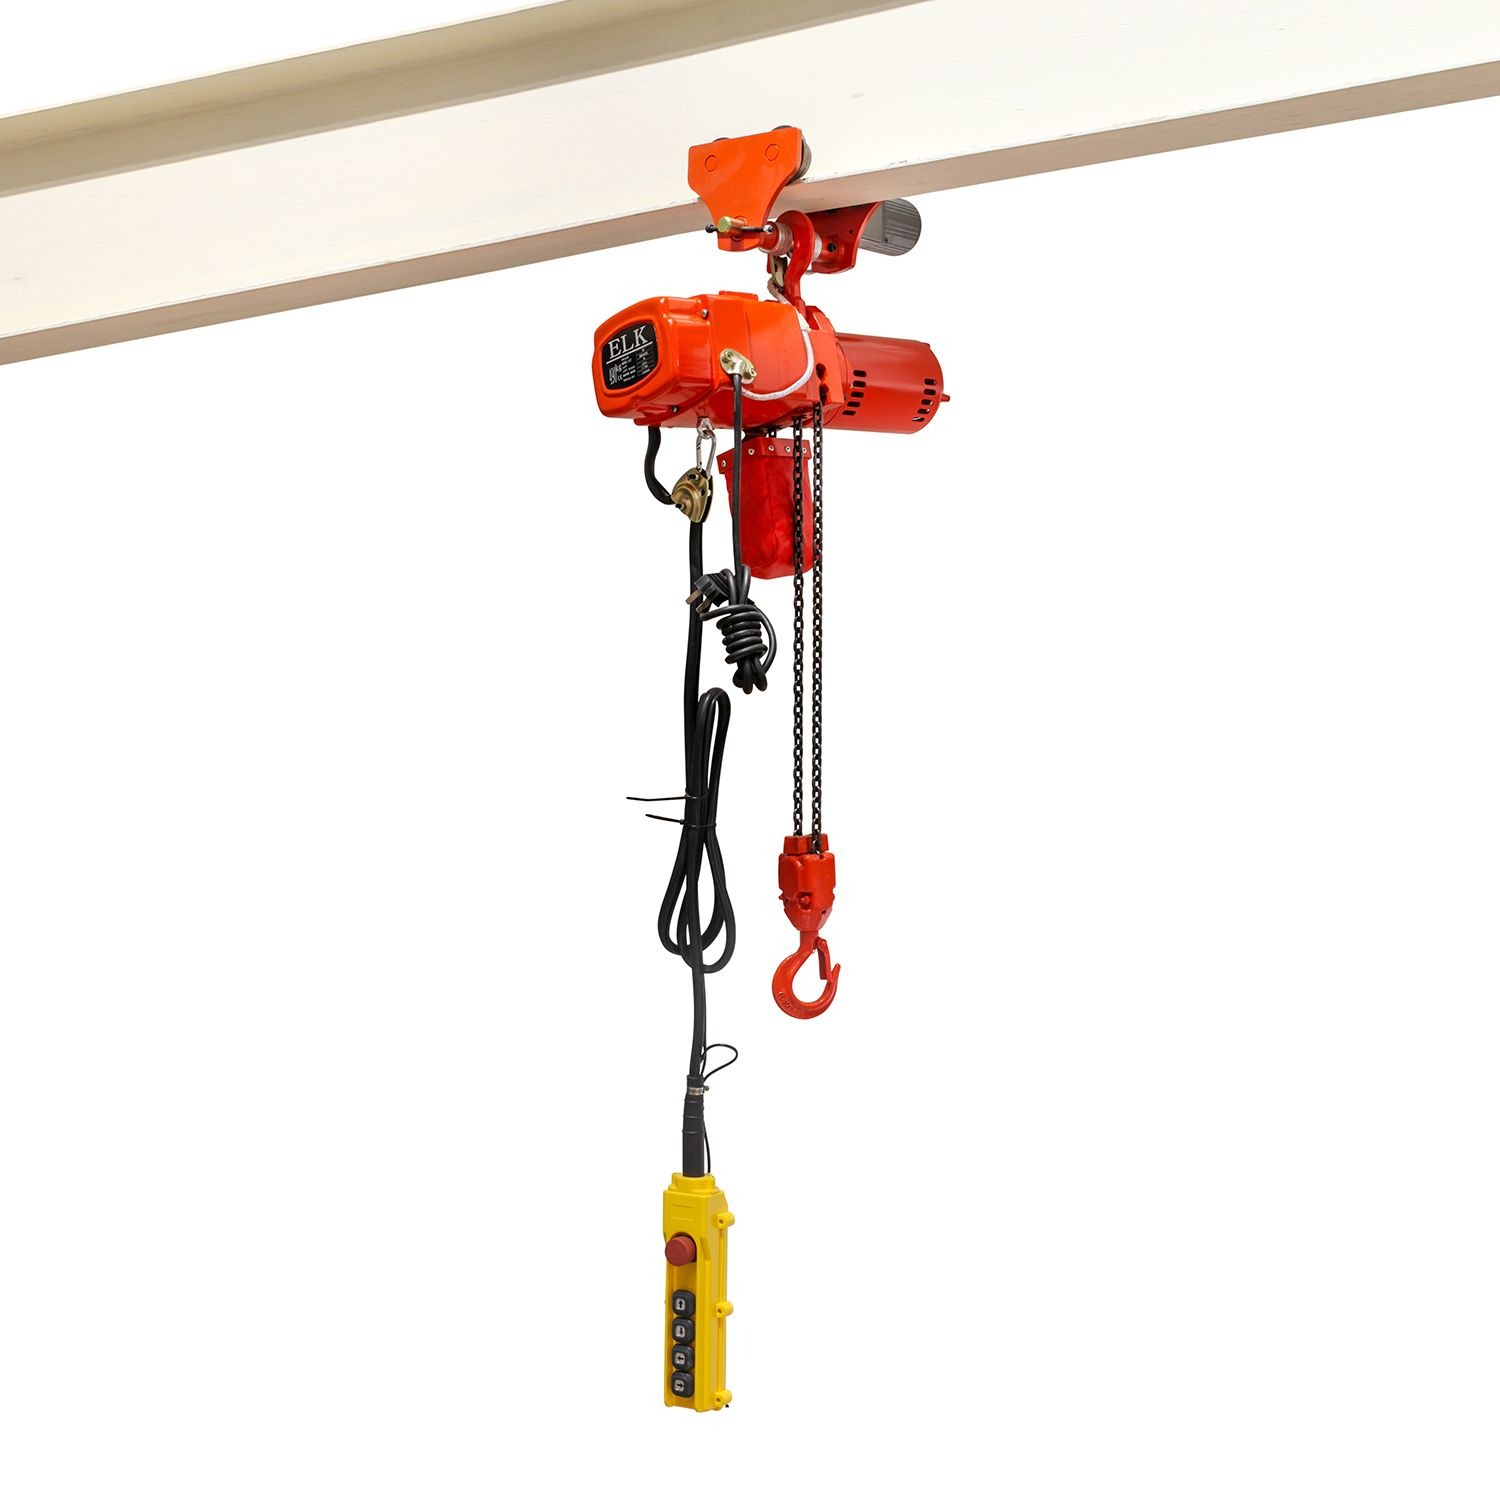
Les palans manuels à chaîne reposent entièrement sur l’effort humain. Bien qu’ils soient économiques et hautement portables, ils sont totalement inadaptés aux tâches à haute fréquence en raison de vitesses de levage extrêmement lentes et de la fatigue élevée de l’opérateur. La transition vers le levage motorisé est obligatoire pour les cycles répétitifs.
Lorsque l'on compare les options alimentées, les palans électriques sont la norme pour la fabrication moderne. Ils offrent une installation plug-and-play, une efficacité énergétique exceptionnelle et des commandes programmables avancées. Les palans pneumatiques (air) constituent une alternative spécialisée. Les palans pneumatiques sont intrinsèquement auto-refroidissants car l'air évacué en expansion absorbe la chaleur, ce qui leur confère un véritable cycle de service de 100 %. Ils sont également résistants aux étincelles, ce qui les rend idéaux pour les environnements hautement explosifs. Cependant, les systèmes pneumatiques nécessitent des compresseurs d'air massifs et énergivores, une infrastructure aérienne étendue et une lubrification en ligne constante, ce qui rend les modèles électriques beaucoup plus pratiques pour les environnements de fabrication standard.
Pour les opérations d'assemblage répétitives, les centres d'usinage et les cellules de fabrication générale, le Le palan industriel à chaîne est la bête de somme incontestée. Ces unités se soulèvent via un pignon en acier trempé qui tire une chaîne de levage calibrée. Cette conception offre un véritable levage vertical sans la dérive latérale associée aux tambours à câble métallique.
La capacité de charge idéale de ces unités varie généralement de 1 à 5 tonnes. Ils sont très durables dans les environnements difficiles, résistant bien mieux à la poussière, aux débris et aux impacts mineurs que les alternatives aux câbles métalliques. Cependant, une utilisation continue nécessite des protocoles de maintenance stricts. Vous ne pouvez pas faire fonctionner une chaîne à sec. Les maillons s'articulent les uns contre les autres sous une pression extrême. Une chaîne sèche s'usera au niveau des points d'appui, allongeant ainsi la chaîne. Une fois allongé, il ne s'insèrera pas correctement dans les logements des roues de levage. Il va commencer à éclater et à broyer. Vous devez utiliser un dégrippant de haute qualité qui pénètre à l’intérieur des points de contact du lien.
Les modèles de câbles métalliques sont positionnés pour des capacités ultra-lourdes, commençant généralement à 5 tonnes et allant bien au-delà de 50 tonnes. Ils utilisent un tambour rainuré pour enrouler un câble en acier. Les unités à câble métallique offrent des vitesses de levage nettement plus rapides et un fonctionnement exceptionnellement fluide et silencieux par rapport aux modèles à chaîne.
Un palan à câble utilise un tambour rainuré. Lorsque le câble tire la charge, il s’enroule parfaitement dans ces rainures. Si l'opérateur tire la charge en biais, le câble sautera dans la rainure. Il s'enroulera sur lui-même, écrasant les brins d'acier et créant un point faible important. Les unités à câble métallique ont une empreinte au sol beaucoup plus grande et nécessitent une hauteur libre importante. Ils conviennent mieux aux grands ponts roulants plutôt qu'aux flèches de postes de travail localisées à cycle élevé.
UN Le mini palan électrique est conçu pour la portabilité, l'assemblage léger et les tâches de maintenance intermittente. Ces unités compactes fonctionnent sur une alimentation monophasée standard de 110 V/220 V et sont incroyablement utiles pour les ateliers de bricolage ou le levage occasionnel dans les garages commerciaux.
Cependant, vous devez comprendre explicitement pourquoi ces unités échouent dans des environnements industriels à haute fréquence et à service continu. Ils n’ont pas la masse thermique physique nécessaire pour absorber et dissiper la chaleur. Leurs indices de service sont généralement H2 ou inférieurs, ce qui signifie qu'ils nécessitent de longues périodes de refroidissement après seulement quelques minutes d'utilisation. Soumettre un mini-modèle à un cycle industriel continu fera rapidement fondre le câblage interne, grillera le condensateur et détruira le train d’engrenages léger. Ils ne doivent jamais être spécifiés pour les environnements de chaîne de production.
Le mécanisme de freinage est le composant le plus sollicité dans une application à cycles élevés. Les freins à ressort AC standard utilisent un ressort pour pousser un patin de friction contre une plaque. Lorsque vous appuyez sur la gâchette, une bobine magnétise et retire le coussinet. En utilisation à cycle élevé, cette bobine devient chaude. Le patin de friction se glace rapidement. Les freins électromagnétiques DC sont de loin supérieurs pour les cycles fréquents. Un redresseur intégré convertit l'alimentation CA en alimentation CC spécifiquement pour la bobine de frein. Ils reviennent plus rapidement, refroidissent et offrent un maintien plus positif de la charge.
Pour les applications les plus fréquentes, le freinage régénératif via un VFD est la solution optimale. Au lieu de compter uniquement sur des patins de friction physiques pour ralentir la charge, le VFD utilise le moteur lui-même comme générateur, absorbant l'énergie cinétique de la charge descendante et la dissipant via des résistances de freinage. Le frein de maintien mécanique ne s'enclenche qu'une fois que le moteur a complètement arrêté la charge. Cela réduit considérablement l'usure physique des disques de friction de frein, prolongeant leur durée de vie de plusieurs mois à plusieurs années.
La chaleur est l’ennemie des équipements électriques. Les palans à haute fréquence doivent être physiquement conçus pour évacuer rapidement la chaleur. Recherchez les moteurs enfermés dans des boîtiers en aluminium à ailettes profondes. L'aluminium transfère la chaleur beaucoup plus rapidement que la fonte et les ailettes augmentent de façon exponentielle la surface disponible pour le refroidissement. De nombreux modèles robustes intègrent également des ventilateurs de refroidissement internes fixés directement à l'arbre du moteur, forçant l'air sur les ailettes chaque fois que le moteur tourne.
Une protection thermique active est également obligatoire. Les unités de haute qualité sont dotées de relais de surcharge thermique bimétalliques ou de thermistances PTC intégrées directement dans les enroulements du moteur. Si la température interne s'approche du point de défaillance de l'isolation, ces capteurs interrompent automatiquement le circuit de commande, empêchant l'opérateur de soulever jusqu'à ce que le moteur refroidisse à une température sûre. Ce composant simple évite des milliers de dollars en coûts de remplacement de moteur.
Le train d'engrenages transmet la rotation à grande vitesse du moteur en force à faible vitesse et à couple élevé nécessaire pour soulever de lourdes charges. Les palans de service standard utilisent souvent des boîtes de vitesses lubrifiées à la graisse. Lorsque les engrenages s’engrènent, ils créent de la friction et de la chaleur. Dans un système lubrifié à la graisse, la graisse est poussée hors de la trajectoire des dents de l'engrenage après quelques rotations. Il dépend de la température ambiante pour refroidir.
Les applications haute fréquence nécessitent des réducteurs à bain d'huile. Dans un système à bain d’huile, les engrenages sont entièrement immergés dans de l’huile synthétique pour engrenages. L'huile s'écoule sur les dents, absorbant la chaleur, puis circule vers le boîtier extérieur en aluminium où le ventilateur de refroidissement souffle l'air ambiant sur les ailettes. Cette boucle de transfert thermique continue permet à un palan H4 de fonctionner 30 minutes par heure sans détruire la métallurgie des dents d’engrenage.
Évaluer un équipement de levage uniquement sur la base du prix d’achat initial est une erreur d’ingénierie critique. Un cadre complet de calcul de la valeur à long terme doit inclure le prix d'achat initial, la main d'œuvre d'installation, la maintenance projetée sur une durée de vie de dix ans et la consommation d'énergie.
Démontrer la valeur à long terme implique souvent de sur-spécifier l’équipement. Par exemple, le déploiement d'un système classé H4 Le palan électrique industriel dans une application qui ne nécessite techniquement qu’un indice H3 fournit un tampon massif contre les surcharges thermiques. Les composants les plus robustes subiront beaucoup moins de contraintes, ce qui entraînera moins de réglages des freins, une durée de vie plus longue des contacteurs et pratiquement aucun temps d'arrêt lié à la chaleur. La réduction des maintenances imprévues et des heures de production perdues compense rapidement le coût d’approvisionnement initial plus élevé.
La fatigue des opérateurs a un impact direct sur la vitesse et la sécurité de la production. L’interface de contrôle joue un rôle majeur dans cette dynamique. Des commandes suspendues standard sont suspendues au palan, obligeant l'opérateur à marcher près de la charge suspendue. Bien que fiables, les pendentifs peuvent s'emmêler dans les machines et limiter la mobilité de l'opérateur.
Les télécommandes radio sont fortement recommandées pour les environnements à rythme élevé. Ils permettent à l'opérateur de se tenir à une distance sûre, améliorant ainsi la visibilité et le protégeant des charges oscillantes ou des matières dangereuses. De plus, l’empreinte physique du palan a un impact sur l’ergonomie du poste de travail. Les conceptions compactes et discrètes maximisent la hauteur de levage disponible, permettant aux opérateurs de manœuvrer de gros composants au-dessus des obstacles sans effort.
Avant de spécifier un monte-charge, vous devez analyser les contraintes structurelles de l'installation. Les options de montage dictent la manière dont l'équipement interagit avec la poutre de piste aérienne. Les supports à crochet et à oreilles sont fixes, idéaux pour le levage à point fixe. Pour les déplacements latéraux, des chariots sont nécessaires.
Les chariots pousseurs nécessitent que l'opérateur pousse physiquement la charge suspendue le long de la poutre. Si vous avez une charge de 2 tonnes en mouvement toutes les cinq minutes, un chariot pousseur épuisera l'opérateur et fera osciller la charge de manière extravagante. Les chariots motorisés sont obligatoires pour les déplacements latéraux lourds et répétitifs. Un chariot motorisé utilise un moteur électrique séparé pour entraîner les roues le long de la semelle de la poutre. Lorsqu'il est associé à un VFD, le chariot motorisé accélère en douceur, gardant la charge parfaitement d'aplomb pendant le déplacement.
L'environnement d'exploitation dicte la protection physique requise de l'équipement. IP signifie Ingress Protection. Un indice IP55 signifie que l'appareil est protégé contre la poussière qui pourrait interférer avec le fonctionnement normal et qu'il peut résister aux jets d'eau à basse pression. Il s’agit de la norme pour la plupart des fabrications en intérieur. Cependant, si vous travaillez dans une fonderie avec de fines poussières métalliques ou dans une usine de transformation alimentaire qui utilise des lavages chimiques à haute pression, l'IP55 échouera. Vous avez besoin d'unités IP65 ou IP66 dotées de joints à double étanchéité et d'une électronique enrobée.
Les environnements antidéflagrants sont classés par classe, division et groupe. Vous ne pouvez pas installer un palan standard dans une pièce contenant des gaz inflammables. Chaque fois qu’un contacteur se ferme, cela crée un petit arc électrique qui va enflammer la pièce. Les palans homologués EX renferment tous les composants électriques dans des boîtiers lourds en fonte ou en aluminium usiné conçus pour contenir une explosion interne. Ils utilisent également des composants résistants aux étincelles, tels que des crochets en bronze massif et des chaînes de levage en acier inoxydable, pour empêcher les étincelles mécaniques.
Une mise en service appropriée est la dernière étape pour garantir une fiabilité à long terme. Lors de l'installation, l'équipement doit subir des tests de charge rigoureux, généralement à 125 % de sa capacité nominale, pour vérifier l'intégrité structurelle et les performances des freins. Ces tests doivent être conformes aux réglementations strictes de l'OSHA et aux normes ASME B30.16.
Il est essentiel d’établir un programme de maintenance préventive adapté spécifiquement à une utilisation à cycle élevé. Les inspections annuelles standard sont insuffisantes pour les applications à service continu. Vous devez mettre en place un calendrier d’audit rigoureux :
Quotidiennement : Vérifiez que les boutons du pendentif collent. Écoutez les bruits anormaux des freins. Vérifiez le fonctionnement du fin de course supérieur sans charge.
Chaque semaine : Inspectez la chaîne de levage pour déceler un manque de lubrification. Vérifiez les loquets à crochet pour déceler toute déformation.
Mensuel : Mesurez l’usure de la chaîne avec une jauge. Inspectez les contacteurs pour déceler les piqûres. Vidangez et vérifiez un petit échantillon d'huile de boîte de vitesses pour déceler des copeaux métalliques.
Lors de la spécification d'un équipement de levage pour des cycles fréquents, le cycle de service et les capacités de gestion thermique doivent dicter la décision d'achat sur la capacité de charge de base. Ignorer ces réalités techniques garantit une défaillance prématurée et une perturbation opérationnelle. La spécification idéale pour un environnement de fabrication à haute fréquence est un palan à chaîne industriel triphasé, classé H4 ou supérieur, équipé d'une protection thermique active, d'un réducteur à bain d'huile et d'un entraînement à fréquence variable pour un contrôle précis et sans choc de la charge.
Pour vous assurer de sélectionner le bon équipement, effectuez les actions suivantes :
Auditez vos mesures opérationnelles actuelles pour déterminer le nombre maximum exact de démarrages par heure et la durée d'exécution continue requis par votre ligne de production.
Consultez un ingénieur en structure pour vérifier que vos poutres de roulement ou vos potences existantes peuvent supporter les forces dynamiques d'équipements plus lourds à service continu.
Demandez aux fabricants des spécifications détaillées sur le cycle de service, les évaluations ED et les données de gestion thermique avant de finaliser toute décision d'approvisionnement.
Mettez en œuvre un programme d'entretien préventif strict et à haute fréquence axé sur la lubrification de la chaîne et l'inspection des freins immédiatement après l'installation.
R : Le cycle de service définit la durée de fonctionnement continue maximale autorisée et le nombre maximal de démarrages par heure qu'un moteur peut gérer avant une surchauffe. Il est généralement mesuré à l'aide des classes HMI/ASME (comme H3, H4 ou H5) ou en pourcentage ED, dictant les limites opérationnelles sûres de l'équipement.
R : Chaque fois que vous appuyez sur le bouton de commande, cela compte comme un démarrage. Cela inclut tous les micro-ajustements ou « jogging » utilisés pour positionner une charge. Pour calculer le total, comptez le nombre de pressions sur les boutons nécessaires pour une tâche de levage complète et multipliez-le par le nombre total de tâches effectuées par heure.
R : Non. Les modèles Mini sont conçus strictement pour des tâches intermittentes et légères, généralement classées H2 ou inférieures. Ils ne disposent pas de la masse thermique, des ailettes de refroidissement et des contacteurs robustes nécessaires pour dissiper la chaleur extrême générée par un fonctionnement industriel continu et à haute fréquence.
R : Les modèles à chaîne se soulèvent via un pignon en acier tirant une chaîne calibrée, ce qui les rend idéaux pour les véritables levages verticaux et très durables dans les environnements difficiles. Les modèles à câble métallique enroulent un câble en acier sur un tambour rainuré, ce qui les rend mieux adaptés aux charges ultra-lourdes, aux vitesses de levage plus rapides et à un fonctionnement plus fluide.
R : Les modèles électriques sont généralement plus économes en énergie, offrent un contrôle programmable précis et sont beaucoup plus faciles à installer. Les modèles pneumatiques sont préférés uniquement lorsqu'un cycle de service continu à 100 % est requis sans surchauffe, ou dans des environnements hautement explosifs où une résistance absolue aux étincelles est obligatoire.
R : Non. Les modèles manuels dépendent entièrement de l’effort physique humain et fonctionnent à des vitesses très lentes. Leur utilisation pour des levages répétitifs et à haute fréquence entraîne une fatigue importante de l'opérateur, réduit considérablement l'efficacité de la production et augmente le risque de blessures ergonomiques sur le lieu de travail.


