
Visualizações: 0 Autor: Editor do site Horário de publicação: 03/10/2026 Origem: Site


O equipamento de elevação padrão geralmente falha sob o estresse de ciclos contínuos de alta frequência. Isso leva ao desgaste do motor e a dispendiosas paradas de produção. Os gerentes e engenheiros de instalações frequentemente subespecificam os equipamentos de elevação. Eles se concentram apenas na capacidade de carga, ignorando o ciclo de trabalho, as partidas por hora e os requisitos de dissipação térmica. Esse descuido resulta em falha prematura do equipamento, riscos à segurança e graves gargalos operacionais nas instalações.
Selecionando o certo A talha elétrica projetada especificamente para aplicações industriais repetitivas e pesadas requer uma avaliação técnica abrangente. Você deve olhar além dos limites básicos de peso. Analise como o equipamento lida com calor, estresse mecânico e cargas elétricas contínuas. Este guia fornece uma estrutura técnica rigorosa para especificar talhas que equilibram a aquisição antecipada com confiabilidade a longo prazo. Ajudaremos você a garantir que suas operações permaneçam seguras, eficientes e ininterruptas.
O ciclo de trabalho não é negociável: a capacidade de carga é apenas metade da equação; As classificações de ciclo de trabalho HMI/ASME (por exemplo, H4 ou H5) determinam se uma talha sobreviverá a ciclos de elevação frequentes.
O gerenciamento térmico evita falhas: As operações de alta frequência exigem mecanismos específicos de resfriamento do motor, como carcaças de alumínio com aletas e proteção ativa contra sobrecarga térmica.
Os VFDs prolongam a vida útil do equipamento: Os inversores de frequência variável (VFDs) reduzem o choque mecânico, minimizam o desgaste dos freios e oferecem controle preciso da carga durante tarefas repetitivas.
O valor a longo prazo supera o preço inicial: Investir em uma talha elétrica industrial com classificação adequada reduz os custos de manutenção a longo prazo e evita gargalos na produção.
Em ambientes industriais, a frequência de elevação é medida por duas métricas principais: tempo máximo de execução por hora e máximo de partidas por hora. Uma talha de serviço padrão pode ser classificada para 15 a 20 minutos de autonomia por hora com um máximo de 150 partidas. Por outro lado, uma aplicação de alta frequência geralmente exige de 30 a 60 minutos de execução contínua e mais de 300 partidas por hora. Compreender essas métricas é a base da seleção adequada do equipamento.
Uma “partida” é registrada toda vez que o motor é energizado. Os operadores frequentemente usam micromovimentos, comumente conhecidos como “jogging” ou “plugging”, para posicionar uma carga com precisão. Se um operador pressionar o botão pendente cinco vezes em rápida sucessão para alinhar um componente pesado, a talha registrará cinco partidas distintas. Cada partida atrai uma enorme onda de corrente de partida. Esta rápida sucessão de correntes de partida gera calor extremo nos enrolamentos do motor. Se o equipamento não tiver capacidade térmica para dissipar esse calor, a temperatura interna rapidamente excede os limites operacionais seguros.
Métrica Operacional |
Aplicação de serviço padrão |
Aplicação de alta frequência |
|---|---|---|
Tempo máximo de execução por hora |
15 - 20 minutos |
30 - 60+ minutos |
Máximo de partidas por hora |
Até 150 partidas |
300 a 600+ partidas |
Caso de uso típico |
Montagem leve, manutenção |
Células automatizadas, plantas de estampagem |
Requisito de resfriamento |
Resfriamento de ar ambiente |
Ventiladores ativos, caixas com aletas |
A implantação de uma talha de serviço padrão em uma aplicação de alta frequência desencadeia uma rápida cascata de falhas mecânicas e elétricas. O primeiro componente a sofrer geralmente é o sistema de freios. Os freios com conjunto de mola CA padrão dependem de materiais de fricção que ficam vidrados ou se desintegram quando submetidos a engate e desengate contínuo sem tempo de resfriamento adequado. Uma vez que o material de fricção do freio se degrada, o desvio da carga torna-se um sério risco à segurança.
Eletricamente, talhas subespecificadas sofrem com falha do contator e degradação do enrolamento do motor. O arco constante causado pelo movimento rápido perfura os contatores elétricos, eventualmente fazendo com que eles se fechem por soldagem. Quando os contatores são soldados, a talha pode continuar se movendo mesmo depois que o operador solta o botão, criando uma situação altamente perigosa. Além disso, o calor persistente proveniente de partidas excessivas quebra o isolamento dos enrolamentos do motor. Os enrolamentos do motor são revestidos com uma fina camada de verniz isolante. Se o calor exceder a classificação térmica do verniz, ele derrete. Assim que os fios de cobre desencapados se tocam, você entra em curto. O motor explode, deixando você com um pesado pedaço de sucata pendurado na ponte rolante.
O Hoist Manufacturers Institute (HMI) e a American Society of Mechanical Engineers (ASME) fornecem classificações padronizadas para ajudar os engenheiros a adequar o equipamento de elevação às demandas da aplicação. A compreensão dessas classificações evita uma subespecificação catastrófica.
H3 (Serviço Padrão): Projetado para fabricação, montagem e manutenção em oficinas mecânicas em geral. Adequado para 15-20 minutos de autonomia por hora e até 150 partidas por hora.
H4 (Serviço Pesado): Projetado para movimentação de grandes volumes em armazéns de aço, fundições e manufatura pesada. Avaliado para 30 minutos de autonomia por hora e até 300 partidas por hora.
H5 (Serviço Severo): Construído para operações contínuas e automatizadas, como manuseio de materiais a granel. Avaliado para 60 minutos de autonomia por hora e 600 ou mais partidas por hora.
Juntamente com as classificações HMI, os fabricantes europeus utilizam frequentemente a classificação ED (Einschaltdauer), expressa em percentagem. Uma classificação ED de 40% significa que o motor pode funcionar durante 4 minutos em cada ciclo de 10 minutos sem sobreaquecer. As aplicações de alta frequência normalmente exigem uma classificação ED de 40% a 60%, garantindo que o motor tenha massa térmica suficiente para lidar com ciclos contínuos.
Para calcular a classificação ED necessária, siga estas etapas:
Meça o tempo exato em que o motor está funcionando durante um ciclo completo de elevação e descida.
Meça o tempo total do ciclo, incluindo o período de descanso onde o motor está desligado.
Divida o tempo de execução pelo tempo total do ciclo.
Multiplique o resultado por 100 para obter sua porcentagem de DE.
Selecionar a velocidade de elevação correta é um equilíbrio delicado entre cumprir as cotas de produção e manter o controle seguro da carga. Os motores de velocidade única são comuns em aplicações básicas, mas forçam os operadores a movimentar os controles para obter precisão, aumentando a contagem de partidas por hora. Os motores de duas velocidades oferecem uma vantagem distinta, fornecendo uma velocidade rápida para movimentos em massa e uma velocidade lenta para posicionamento preciso, reduzindo significativamente a necessidade de jogging.
Para obter o máximo em precisão e longevidade do equipamento, é altamente recomendável integrar um inversor de frequência variável (VFD). Um VFD altera a frequência da energia elétrica fornecida ao motor. Em vez de acionar o motor instantaneamente em 60 Hz, ele aumenta de 0 a 60 Hz em um intervalo programado. Isto elimina o solavanco violento na corrente de carga. Ao aumentar suavemente a velocidade, os VFDs evitam a oscilação da carga, protegem os dentes da engrenagem contra tensões de impacto e prolongam drasticamente a vida útil do meio de elevação.
A infraestrutura elétrica de sua instalação determina o tipo de talha que você pode implantar com segurança. Uma tomada monofásica de 110 V é conveniente, mas não possui voltagem para fornecer amperagem pesada com eficiência. Os motores monofásicos não possuem o torque de partida e a eficiência térmica necessários para ciclos industriais contínuos. As operações de alta frequência exigem energia trifásica.
A energia trifásica fornece três correntes alternadas com pico em momentos diferentes. Isso fornece potência contínua e suave ao motor, gerando significativamente mais torque de partida e funcionando muito mais frio. No entanto, a estabilidade da tensão é crítica. A ciclagem contínua em uma instalação com fonte de alimentação flutuante pode causar quedas de tensão. Quando a tensão cai, o motor consome maior amperagem para manter o torque, gerando calor excessivo. Você deve garantir que suas quedas elétricas sejam dimensionadas corretamente com fio de bitola grossa para evitar queda de tensão no terminal da talha.
As talhas manuais de corrente dependem inteiramente do esforço humano. Embora sejam econômicos e altamente portáteis, são completamente inadequados para tarefas de alta frequência devido às velocidades de elevação extremamente lentas e à alta fadiga do operador. A transição para a elevação motorizada é obrigatória para ciclos repetitivos.
Ao comparar opções alimentadas, talhas elétricas são o padrão para a fabricação moderna. Eles oferecem instalação plug-and-play, eficiência energética excepcional e controles programáveis avançados. As talhas pneumáticas (ar) servem como uma alternativa especializada. As talhas pneumáticas são inerentemente auto-resfriadas porque o ar de exaustão em expansão absorve o calor, proporcionando-lhes um verdadeiro ciclo de trabalho de 100%. Eles também são resistentes a faíscas, tornando-os ideais para ambientes altamente explosivos. No entanto, os sistemas pneumáticos exigem compressores de ar enormes e que consomem muita energia, extensa infraestrutura aérea e lubrificação constante em linha, tornando os modelos elétricos muito mais práticos para ambientes de fabricação padrão.
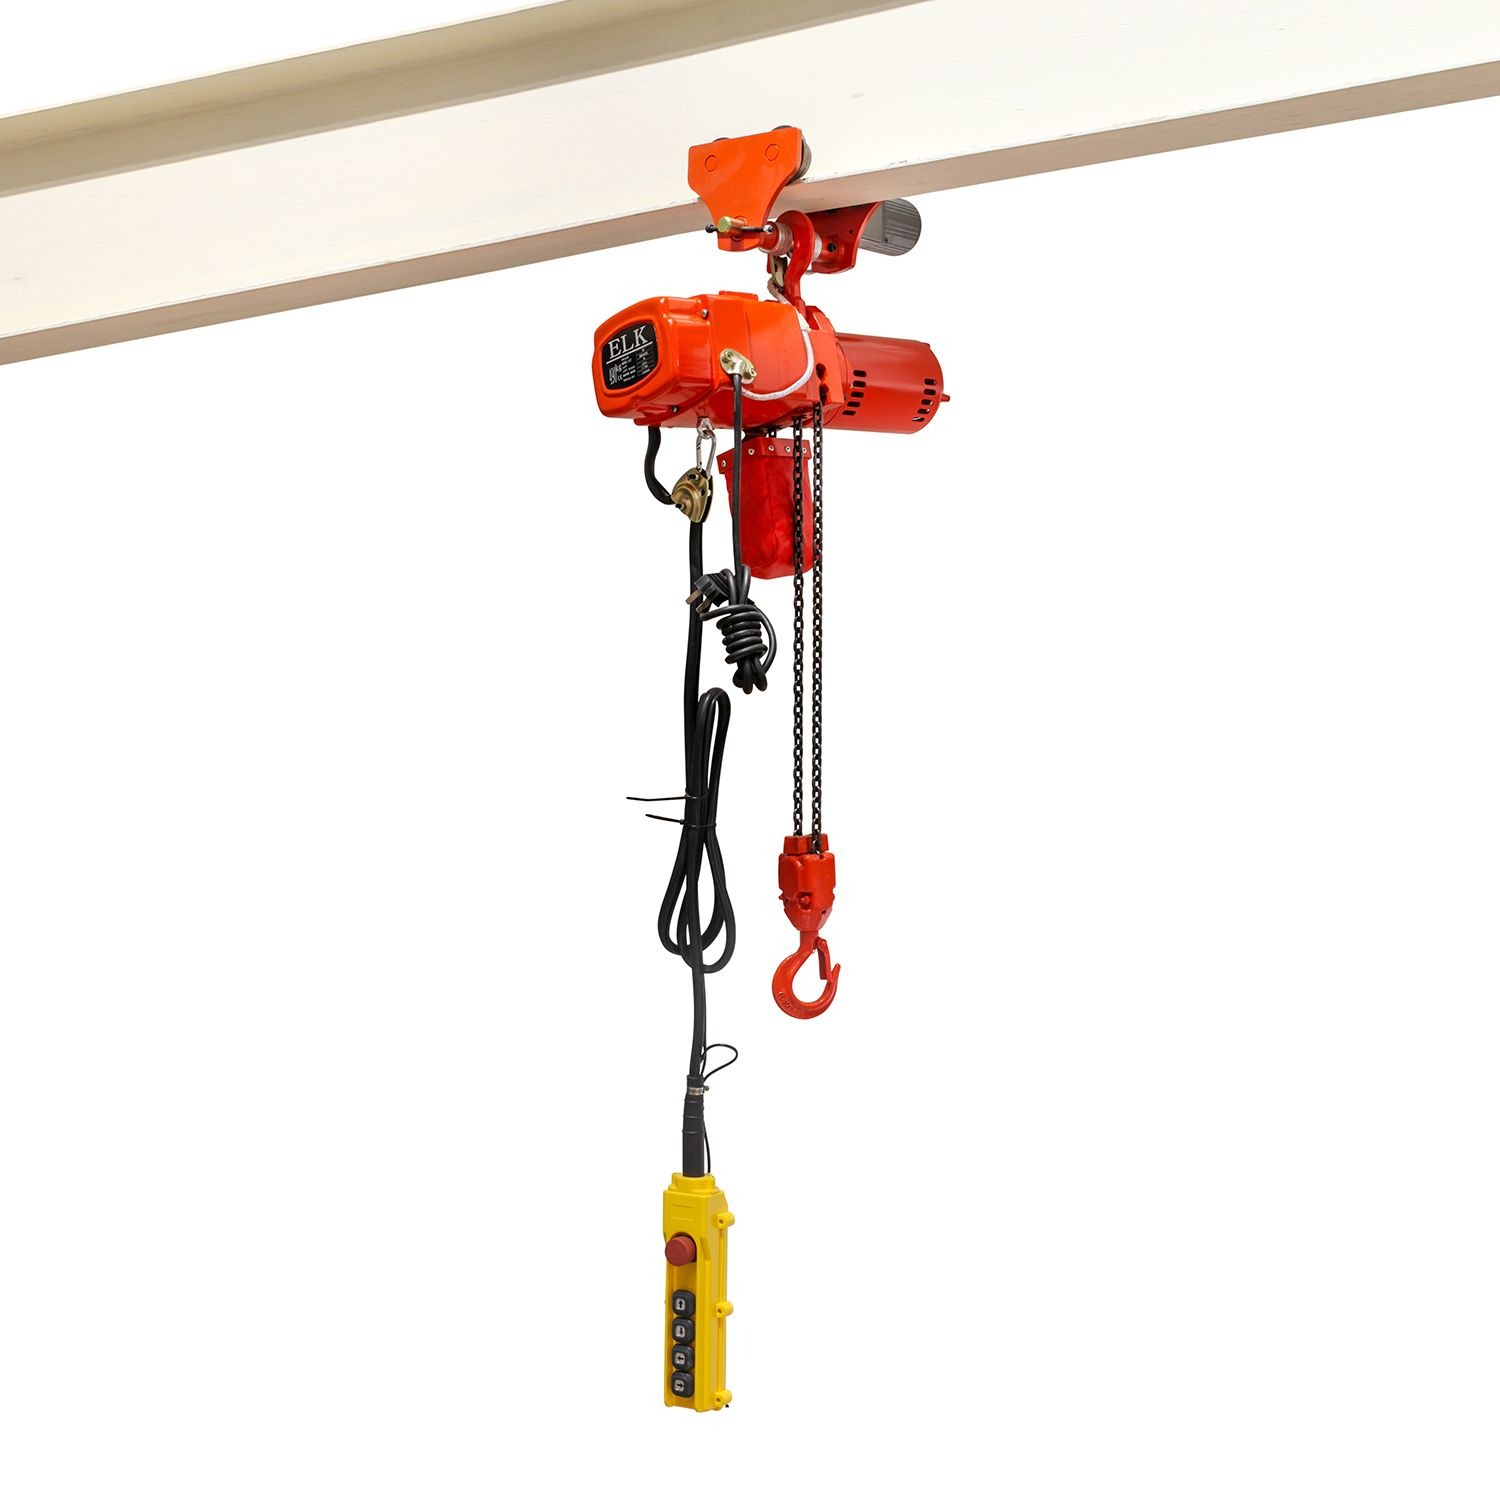
Para operações de montagem repetitivas, centros de usinagem e células de produção em geral, o a talha de corrente industrial é o carro-chefe indiscutível. Essas unidades são levantadas por meio de uma roda dentada de aço endurecido que puxa uma corrente de carga calibrada. Este projeto proporciona uma verdadeira elevação vertical sem o desvio lateral associado aos tambores de cabo de aço.
O ponto ideal de capacidade de carga para essas unidades normalmente varia de 1 a 5 toneladas. Eles são altamente duráveis em ambientes agressivos, resistindo muito melhor a poeira, detritos e pequenos impactos do que as alternativas de cabos de aço. Contudo, o uso contínuo exige protocolos de manutenção rigorosos. Você não pode secar uma corrente. Os links articulam-se uns contra os outros sob extrema pressão. Uma corrente seca desgastará os pontos de apoio, alongando a corrente. Uma vez alongado, ele não se encaixará corretamente nos compartimentos das rodas de elevação. Ele começará a estourar e moer. Você deve usar um óleo penetrante de alta qualidade que penetre nos pontos de contato do link.
Os modelos de cabos de aço são posicionados para capacidades ultrapesadas, normalmente começando em 5 toneladas e indo muito além de 50 toneladas. Eles utilizam um tambor ranhurado para enrolar um cabo de aço. As unidades de cabo de aço oferecem velocidades de elevação significativamente mais rápidas e uma operação excepcionalmente suave e silenciosa em comparação com os modelos de corrente.
Uma talha de cabo de aço usa um tambor ranhurado. À medida que o cabo puxa a carga, ele se enrola perfeitamente nessas ranhuras. Se o operador puxar a carga em ângulo, o cabo saltará na ranhura. Ele se enrolará, esmagando os fios de aço e criando um ponto fraco grave. As unidades de cabo de aço ocupam uma área muito maior e exigem um espaço livre significativo. Eles são mais adequados para pontes rolantes grandes, em vez de lanças de estação de trabalho localizadas e de alto ciclo.
UM A mini talha elétrica foi projetada para portabilidade, montagem leve e tarefas de manutenção intermitente. Estas unidades compactas operam com alimentação monofásica padrão de 110 V/220 V e são incrivelmente úteis para oficinas de bricolagem ou levantamentos ocasionais em garagens comerciais.
No entanto, você deve entender explicitamente por que essas unidades falham em ambientes industriais de alta frequência e serviço contínuo. Eles não possuem a massa térmica física necessária para absorver e dissipar o calor. Suas classificações de serviço são normalmente H2 ou inferiores, o que significa que exigem longos períodos de resfriamento após apenas alguns minutos de uso. Submeter um minimodelo a ciclos industriais contínuos derreterá rapidamente a fiação interna, queimará o capacitor e destruirá o trem de engrenagens leve. Eles nunca devem ser especificados para ambientes de linha de produção.
O mecanismo de frenagem é o componente mais solicitado em uma aplicação de ciclo alto. Os freios CA padrão com mola usam uma mola para empurrar uma almofada de fricção contra uma placa. Quando você puxa o gatilho, uma bobina magnetiza e puxa a almofada para trás. No uso de ciclo alto, essa bobina esquenta. A almofada de fricção brilha rapidamente. Os freios eletromagnéticos DC são muito superiores para ciclismo frequente. Um retificador integrado converte a alimentação CA em energia CC especificamente para a bobina do freio. Eles recuam mais rápido, funcionam mais frio e fornecem uma retenção mais positiva da carga.
Para aplicações de frequência mais elevada, a frenagem regenerativa através de um VFD é a solução ideal. Em vez de depender apenas de pastilhas de fricção física para desacelerar a carga, o VFD utiliza o próprio motor como gerador, absorvendo a energia cinética da carga descendente e dissipando-a através de resistores de frenagem. O freio de retenção mecânico só é acionado quando o motor para completamente a carga. Isto reduz drasticamente o desgaste físico dos discos de fricção dos travões, prolongando a sua vida útil de meses para anos.
O calor é inimigo dos equipamentos elétricos. As talhas de alta frequência devem ser fisicamente projetadas para liberar calor rapidamente. Procure motores fechados em carcaças de alumínio com aletas profundas. O alumínio transfere calor muito mais rápido que o ferro fundido e as aletas aumentam exponencialmente a área de superfície disponível para resfriamento. Muitos modelos de serviço pesado também incorporam ventiladores de resfriamento internos conectados diretamente ao eixo do motor, forçando o ar sobre as aletas sempre que o motor estiver funcionando.
A proteção térmica ativa também é obrigatória. Unidades de alta qualidade apresentam relés de sobrecarga térmica bimetálicos ou termistores PTC incorporados diretamente nos enrolamentos do motor. Caso a temperatura interna se aproxime do ponto de falha do isolamento, esses sensores interrompem automaticamente o circuito de controle, evitando que o operador levante até que o motor esfrie até uma temperatura segura. Este componente simples evita milhares de dólares em custos de substituição de motores.
O trem de engrenagens transmite a rotação de alta velocidade do motor na força de baixa velocidade e alto torque necessária para levantar cargas pesadas. As talhas para serviço padrão geralmente usam caixas de engrenagens lubrificadas com graxa. Quando as engrenagens engrenam, elas criam atrito e calor. Em um sistema lubrificado com graxa, a graxa é empurrada para fora do caminho dos dentes da engrenagem após algumas rotações. Depende da temperatura ambiente para esfriar.
Aplicações de alta frequência requerem caixas de engrenagens em banho de óleo. Em um sistema em banho de óleo, as engrenagens ficam totalmente submersas em óleo sintético. O óleo flui sobre os dentes, absorvendo o calor, e então circula para o invólucro externo de alumínio, onde a ventoinha de resfriamento sopra o ar ambiente sobre as aletas. Este circuito contínuo de transferência térmica é o que permite que uma talha H4 funcione 30 minutos por hora sem destruir a metalurgia dos dentes da engrenagem.
Avaliar equipamentos de elevação apenas com base no preço de compra inicial é um erro crítico de engenharia. Uma estrutura abrangente para calcular o valor a longo prazo deve incluir o preço de compra inicial, mão-de-obra de instalação, manutenção projetada ao longo de uma vida útil de dez anos e consumo de energia.
Demonstrar valor a longo prazo muitas vezes envolve especificações excessivas do equipamento. Por exemplo, implantar um sistema com classificação H4 talha elétrica industrial em uma aplicação que tecnicamente requer apenas uma classificação H3 fornece um grande amortecedor contra sobrecarga térmica. Os componentes mais pesados sofrerão significativamente menos esforço, resultando em menos ajustes de freio, maior vida útil do contator e praticamente zero tempo de inatividade relacionado ao calor. A redução na manutenção inesperada e nas horas de produção perdidas compensa rapidamente o custo inicial de aquisição mais elevado.
A fadiga do operador afeta diretamente a velocidade e a segurança da produção. A interface de controle desempenha um papel importante nesta dinâmica. Os controles pendentes padrão ficam pendurados na talha, forçando o operador a caminhar próximo à carga suspensa. Embora confiáveis, os pendentes podem ficar presos nas máquinas e limitar a mobilidade do operador.
Os controles remotos por rádio são altamente recomendados para ambientes de ritmo acelerado. Eles permitem que o operador fique a uma distância segura, melhorando a visibilidade e protegendo-o de cargas oscilantes ou materiais perigosos. Além disso, a pegada física da talha afeta a ergonomia da estação de trabalho. Os designs compactos e discretos maximizam a altura de elevação disponível, permitindo que os operadores manobrem componentes grandes sobre obstáculos sem esforço.
Antes de especificar uma talha, você deve analisar as restrições estruturais da instalação. As opções de montagem determinam como o equipamento interage com a viga aérea da pista. Os suportes de gancho e de alça são estacionários, ideais para elevação em ponto fixo. Para movimentação lateral, são necessários carrinhos.
Os carrinhos de empurrar exigem que o operador empurre fisicamente a carga suspensa ao longo da viga. Se você tiver uma carga de 2 toneladas movendo-se a cada cinco minutos, um carrinho de empurrar deixará o operador exausto e fará com que a carga balance descontroladamente. Os carrinhos motorizados são obrigatórios para movimentos laterais pesados e repetitivos. Um carrinho motorizado usa um motor elétrico separado para conduzir as rodas ao longo do flange da viga. Quando combinado com um VFD, o carrinho motorizado acelera suavemente, mantendo a carga perfeitamente aprumada durante o deslocamento.
O ambiente operacional determina a proteção física necessária do equipamento. IP significa Proteção de Entrada. Uma classificação IP55 significa que a unidade está protegida contra poeira que pode interferir na operação normal e pode suportar jatos de água de baixa pressão. Isso é padrão para a maioria das manufaturas internas. No entanto, se você estiver operando em uma fundição com pó metálico fino ou em uma planta de processamento de alimentos que utilize lavagens químicas de alta pressão, o IP55 falhará. Você precisa de unidades IP65 ou IP66 com juntas de vedação dupla e componentes eletrônicos encapsulados.
Os ambientes à prova de explosão são classificados por Classe, Divisão e Grupo. Você não pode colocar uma talha padrão em uma sala com gases inflamáveis. Cada vez que um contator fecha, ele cria um pequeno arco elétrico que irá inflamar a sala. As talhas com classificação EX envolvem todos os componentes elétricos em carcaças pesadas de ferro fundido ou alumínio usinado, projetadas para conter uma explosão interna. Eles também utilizam componentes resistentes a faíscas, como ganchos de bronze sólido e correntes de carga de aço inoxidável, para evitar faíscas mecânicas.
O comissionamento adequado é a etapa final para garantir a confiabilidade a longo prazo. Após a instalação, o equipamento deve passar por rigorosos testes de carga, normalmente a 125% de sua capacidade nominal, para verificar a integridade estrutural e o desempenho do freio. Este teste deve estar em conformidade com os rígidos regulamentos da OSHA e os padrões ASME B30.16.
É fundamental estabelecer um cronograma de manutenção preventiva adaptado especificamente para uso em ciclos elevados. As inspeções anuais padrão são insuficientes para aplicações de serviço contínuo. Você deve implementar um cronograma de auditoria rigoroso:
Diariamente: Verifique se os botões pendentes estão colados. Ouça vibrações anormais nos freios. Verifique a operação do interruptor de limite superior sem carga.
Semanalmente: Inspecione a corrente de carga quanto à falta de lubrificação. Verifique as travas do gancho quanto a deformações.
Mensalmente: Meça o desgaste da corrente com um medidor. Inspecione os contatores quanto a corrosão. Drene e verifique uma pequena amostra de óleo da caixa de engrenagens para ver se há aparas de metal.
Ao especificar equipamentos de elevação para ciclos frequentes, o ciclo de trabalho e as capacidades de gerenciamento térmico devem ditar a decisão de compra em relação à capacidade de carga básica. Ignorar estas realidades técnicas garante falhas prematuras e perturbações operacionais. A especificação ideal para um ambiente de fabricação de alta frequência é uma talha de corrente industrial trifásica, com classificação H4 ou superior, equipada com proteção térmica ativa, uma caixa de engrenagens em banho de óleo e um acionamento de frequência variável para controle de carga preciso e sem choques.
Para garantir que você selecione o equipamento correto, execute as seguintes ações:
Audite suas métricas operacionais atuais para determinar o máximo exato de partidas por hora e o tempo de execução contínuo exigido por sua linha de produção.
Consulte um engenheiro estrutural para verificar se as vigas da pista ou guindastes de lança existentes podem suportar as forças dinâmicas de equipamentos mais pesados e de serviço contínuo.
Solicite especificações detalhadas do ciclo de trabalho, classificações ED e dados de gerenciamento térmico dos fabricantes antes de finalizar qualquer decisão de aquisição.
Implemente um cronograma de manutenção preventiva rigoroso e de alta frequência com foco na lubrificação da corrente e na inspeção dos freios imediatamente após a instalação.
R: O ciclo de trabalho define o tempo de funcionamento contínuo máximo permitido e o número máximo de partidas por hora que um motor pode suportar antes do superaquecimento. Normalmente é medido usando classes HMI/ASME (como H3, H4 ou H5) ou como uma porcentagem ED, ditando os limites operacionais seguros do equipamento.
R: Cada vez que o botão de controle é pressionado, isso conta como uma partida. Isto inclui todos os microajustes ou “jogging” usados para posicionar uma carga. Para calcular o total, conte o número de pressionamentos de botão necessários para uma tarefa de elevação completa e multiplique pelo número total de tarefas realizadas por hora.
R: Não. Os modelos Mini são projetados estritamente para tarefas leves e intermitentes, normalmente classificadas em H2 ou inferior. Eles não possuem a massa térmica, as aletas de resfriamento e os contatores de alta resistência necessários para dissipar o calor extremo gerado pela operação industrial contínua e de alta frequência.
R: Os modelos de corrente são levantados por meio de uma roda dentada de aço puxando uma corrente calibrada, tornando-os ideais para içamentos verticais verdadeiros e altamente duráveis em ambientes agressivos. Os modelos de cabo de aço enrolam um cabo de aço em um tambor ranhurado, tornando-os mais adequados para cargas ultrapesadas, velocidades de elevação mais rápidas e operação mais suave.
R: Os modelos elétricos são geralmente mais eficientes em termos energéticos, oferecem controle programável preciso e são muito mais fáceis de instalar. Os modelos pneumáticos são preferidos apenas quando é necessário um ciclo de trabalho 100% contínuo sem superaquecimento ou em ambientes altamente explosivos onde a resistência absoluta a faíscas é obrigatória.
R: Não. Os modelos manuais dependem inteiramente do esforço físico humano e operam em velocidades muito lentas. Usá-los para elevação repetitiva e de alta frequência causa fadiga severa ao operador, reduz drasticamente a eficiência da produção e aumenta o risco de lesões ergonômicas no local de trabalho.


