
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 03/10/2026 Origine: Sito


Le apparecchiature di sollevamento standard spesso si guastano sotto lo stress di cicli continui ad alta frequenza. Ciò porta al surriscaldamento del motore e a costosi tempi di fermo della produzione. I gestori e gli ingegneri delle strutture spesso sottospecificano le attrezzature di sollevamento. Si concentrano esclusivamente sulla capacità di carico ignorando i requisiti di ciclo di lavoro, avviamenti orari e dissipazione termica. Questa supervisione provoca guasti prematuri alle apparecchiature, rischi per la sicurezza e gravi colli di bottiglia operativi nella struttura.
Selezionando il diritto Il paranco elettrico progettato specificamente per applicazioni industriali ripetitive e pesanti richiede una valutazione tecnica completa. Devi guardare oltre i limiti di peso di base. Analizza il modo in cui l'apparecchiatura gestisce il calore, lo stress meccanico e i carichi elettrici continui. Questa guida fornisce un quadro tecnico rigoroso per specificare i paranchi che bilanciano l'approvvigionamento anticipato con l'affidabilità a lungo termine. Ti aiuteremo a garantire che le tue operazioni rimangano sicure, efficienti e senza interruzioni.
Il ciclo di lavoro non è negoziabile: la capacità di carico è solo metà dell'equazione; Le classificazioni del ciclo di lavoro HMI/ASME (ad esempio, H4 o H5) determinano se un paranco sopravviverà a cicli di sollevamento frequenti.
La gestione termica previene i guasti: le operazioni ad alta frequenza richiedono meccanismi di raffreddamento del motore specifici, come alloggiamenti alettati in alluminio e protezione attiva da sovraccarico termico.
I VFD prolungano la durata delle apparecchiature: gli azionamenti a frequenza variabile (VFD) riducono gli shock meccanici, riducono al minimo l'usura dei freni e offrono un controllo preciso del carico durante le attività ripetitive.
Il valore a lungo termine supera il prezzo iniziale: investire in un paranco elettrico industriale con una valutazione adeguata riduce i costi di manutenzione a lungo termine e previene i colli di bottiglia nella produzione.
Negli ambienti industriali, la frequenza di sollevamento viene misurata mediante due parametri principali: tempo di funzionamento massimo all'ora e numero massimo di avviamenti all'ora. Un paranco per servizio standard può essere valutato per 15-20 minuti di funzionamento all'ora con un massimo di 150 avviamenti. Al contrario, un'applicazione ad alta frequenza richiede spesso da 30 a 60 minuti di funzionamento continuo e oltre 300 avvii all'ora. Comprendere questi parametri è il fondamento della corretta selezione dell'attrezzatura.
Viene registrato un 'avvio' ogni volta che il motore viene alimentato. Gli operatori utilizzano spesso micromovimenti, comunemente noti come 'jogging' o 'plugging', per posizionare con precisione un carico. Se un operatore preme il pulsante della pulsantiera cinque volte in rapida successione per allineare un componente pesante, il paranco registra cinque avviamenti distinti. Ogni avvio comporta un massiccio aumento della corrente di spunto. Questa rapida successione di correnti di spunto genera un calore estremo all'interno degli avvolgimenti del motore. Se l'apparecchiatura non ha la capacità termica necessaria per dissipare questo calore, la temperatura interna supera rapidamente i limiti operativi di sicurezza.
Metrica operativa |
Applicazione per servizio standard |
Applicazione ad alta frequenza |
|---|---|---|
Autonomia massima all'ora |
15 - 20 minuti |
30 - 60+ minuti |
Numero massimo di avviamenti all'ora |
Fino a 150 avviamenti |
Da 300 a 600+ avviamenti |
Caso d'uso tipico |
Assemblaggio leggero, manutenzione |
Celle automatizzate, impianti di stampaggio |
Requisito di raffreddamento |
Raffreddamento dell'aria ambiente |
Ventilatori attivi, custodie alettate |
L'impiego di un paranco per servizio standard in un'applicazione ad alta frequenza innesca una rapida cascata di guasti meccanici ed elettrici. Il primo componente a soffrirne è solitamente l'impianto frenante. I freni AC standard con set di molle si basano su materiali di attrito che si depositano o si disintegrano se sottoposti a continui innesti e disinnesti senza un adeguato tempo di raffreddamento. Una volta che il materiale di attrito del freno si degrada, la deriva del carico diventa un serio pericolo per la sicurezza.
Dal punto di vista elettrico, i paranchi sottospecificati soffrono di guasti ai contattori e di deterioramento degli avvolgimenti del motore. L'arco costante causato dal jogging rapido buca i contattori elettrici, causandone infine la chiusura. Quando i contattori si saldano, il paranco può continuare a muoversi anche dopo che l'operatore ha rilasciato il pulsante, creando una situazione altamente pericolosa. Inoltre, il calore persistente derivante da eccessivi avviamenti rompe l'isolamento degli avvolgimenti del motore. Gli avvolgimenti del motore sono rivestiti con un sottile strato di vernice isolante. Se il calore supera la capacità termica della vernice, questa si scioglie. Una volta che i fili di rame scoperti si toccano, si ottiene un cortocircuito. Il motore si brucia, lasciandoti con un pesante pezzo di metallo appeso al carroponte.
L'Hoist Manufacturers Institute (HMI) e l'American Society of Mechanical Engineers (ASME) forniscono classificazioni standardizzate per aiutare gli ingegneri ad abbinare le apparecchiature di sollevamento alle richieste dell'applicazione. Comprendere queste classificazioni previene una catastrofica sottospecificazione.
H3 (servizio standard): progettato per la fabbricazione, l'assemblaggio e la manutenzione generale di officine meccaniche. Adatto per 15-20 minuti di autonomia all'ora e fino a 150 avvii all'ora.
H4 (Heavy Duty): progettato per la movimentazione di volumi elevati in magazzini di acciaio, fonderie e produzione pesante. Valutato per 30 minuti di autonomia all'ora e fino a 300 avvii all'ora.
H5 (Severe Duty): costruito per operazioni continue e automatizzate, come la movimentazione di materiali sfusi. Valutato per 60 minuti di autonomia all'ora e 600 o più avvii all'ora.
Oltre alle classificazioni HMI, i produttori europei utilizzano spesso la classificazione ED (Einschaltdauer), espressa in percentuale. Una classificazione ED del 40% significa che il motore può funzionare per 4 minuti ogni ciclo di 10 minuti senza surriscaldarsi. Le applicazioni ad alta frequenza richiedono in genere un valore ED compreso tra il 40% e il 60%, garantendo che il motore abbia una massa termica sufficiente per gestire cicli continui.
Per calcolare la valutazione ED richiesta, attenersi alla seguente procedura:
Misurare il tempo esatto in cui il motore è in funzione durante un ciclo completo di sollevamento e abbassamento.
Misurare il tempo totale del ciclo, compreso il periodo di riposo a motore spento.
Dividere il tempo di esecuzione per il tempo di ciclo totale.
Moltiplica il risultato per 100 per ottenere la percentuale di ED.
La selezione della velocità di sollevamento corretta rappresenta un delicato equilibrio tra il rispetto delle quote di produzione e il mantenimento di un controllo sicuro del carico. I motori a velocità singola sono comuni nelle applicazioni di base, ma costringono gli operatori a spostare i controlli per ottenere precisione, aumentando il conteggio degli avviamenti orari. I motori a due velocità offrono un netto vantaggio fornendo una velocità elevata per il movimento di massa e una velocità lenta per un posizionamento preciso, riducendo significativamente la necessità di fare jogging.
Per la massima precisione e longevità dell'apparecchiatura, si consiglia vivamente di integrare un azionamento a frequenza variabile (VFD). Un VFD modifica la frequenza dell'energia elettrica fornita al motore. Invece di bloccare istantaneamente il motore a 60 Hz, aumenta da 0 a 60 Hz in un intervallo programmato. Ciò elimina lo strappo violento sulla catena di carico. Aumentando gradualmente la velocità, i VFD prevengono l'oscillazione del carico, proteggono i denti degli ingranaggi dalle sollecitazioni da impatto e prolungano drasticamente la durata del mezzo di sollevamento.
L'infrastruttura elettrica della vostra struttura determina il tipo di paranco che potete utilizzare in sicurezza. Una presa monofase da 110 V è conveniente, ma non ha la tensione per spingere in modo efficiente un amperaggio elevato. I motori monofase non hanno la coppia di spunto e l'efficienza termica necessarie per i cicli industriali continui. Le operazioni ad alta frequenza richiedono alimentazione trifase.
L'alimentazione trifase fornisce tre correnti alternate che raggiungono il picco in momenti diversi. Ciò fornisce potenza continua e fluida al motore, generando una coppia di avviamento significativamente maggiore e funzionando a temperature molto più basse. Tuttavia, la stabilità della tensione è fondamentale. Il ciclo continuo in una struttura con un'alimentazione elettrica fluttuante può causare cadute di tensione. Quando la tensione diminuisce, il motore assorbe un amperaggio maggiore per mantenere la coppia, generando calore eccessivo. È necessario assicurarsi che le derivazioni elettriche siano dimensionate correttamente con cavi di grosso spessore per evitare abbassamenti di tensione al terminale del paranco.
I paranchi manuali a catena si affidano interamente allo sforzo umano. Sebbene siano economici e altamente portatili, sono del tutto inadatti per attività ad alta frequenza a causa delle velocità di sollevamento estremamente lente e dell'elevata fatica dell'operatore. Il passaggio al sollevamento elettrico è obbligatorio per i cicli ripetitivi.
Quando si confrontano le opzioni alimentate, i paranchi elettrici sono lo standard per la produzione moderna. Offrono installazione plug-and-play, eccezionale efficienza energetica e controlli programmabili avanzati. I paranchi pneumatici (ad aria compressa) rappresentano un'alternativa specializzata. I paranchi pneumatici sono intrinsecamente autoraffreddati perché l'aria di scarico in espansione assorbe il calore, garantendo un ciclo di lavoro effettivo al 100%. Sono inoltre resistenti alle scintille, il che li rende ideali per ambienti altamente esplosivi. Tuttavia, i sistemi pneumatici richiedono compressori d’aria massicci e ad alta intensità energetica, un’ampia infrastruttura aerea e una lubrificazione in linea costante, rendendo i modelli elettrici molto più pratici per gli ambienti di produzione standard.
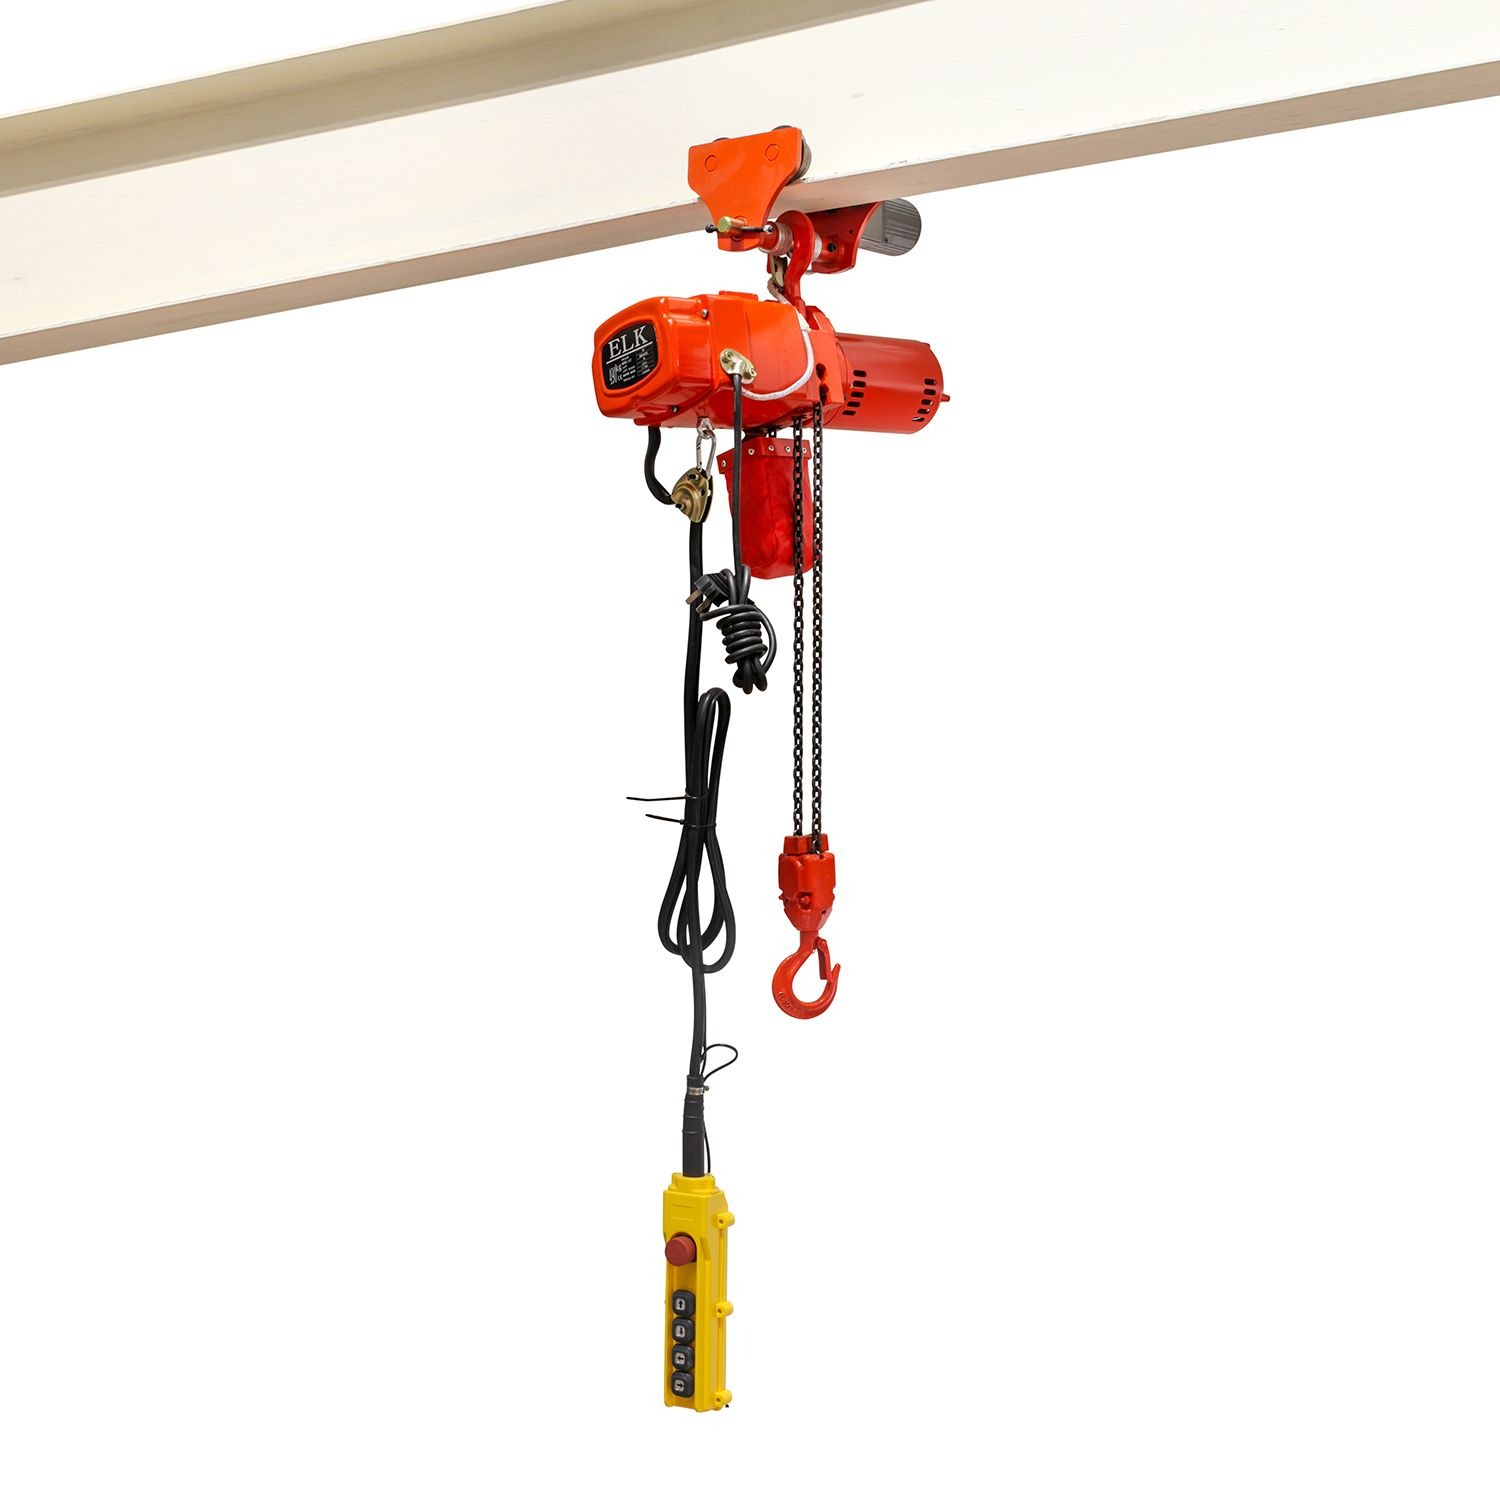
Per operazioni di assemblaggio ripetitive, centri di lavoro e celle di produzione in generale, il Il paranco a catena industriale è il cavallo di battaglia indiscusso. Queste unità si sollevano tramite un pignone in acciaio temprato che tira una catena di carico calibrata. Questo design fornisce un vero sollevamento verticale senza la deriva laterale associata ai tamburi di funi metalliche.
La capacità di carico ideale per queste unità varia generalmente da 1 a 5 tonnellate. Sono estremamente durevoli in ambienti difficili e resistono alla polvere, ai detriti e agli impatti minori molto meglio delle alternative a fune metallica. Tuttavia, l’uso continuo richiede rigorosi protocolli di manutenzione. Non è possibile far funzionare una catena a secco. I collegamenti si incernierano l'uno contro l'altro sotto pressione estrema. Una catena asciutta si usurerà nei punti di supporto, allungando la catena. Una volta allungato, non si inserirà correttamente nelle tasche della ruota di sollevamento. Inizierà a scoppiare e a macinare. È necessario utilizzare un olio penetrante di alta qualità che penetri nei punti di contatto delle maglie.
I modelli a fune metallica sono posizionati per capacità ultrapesanti, in genere a partire da 5 tonnellate e arrivando ben oltre le 50 tonnellate. Utilizzano un tamburo scanalato per avvolgere un cavo d'acciaio. Le unità a fune metallica offrono velocità di sollevamento significativamente più elevate e un funzionamento eccezionalmente fluido e silenzioso rispetto ai modelli a catena.
Un paranco a fune utilizza un tamburo scanalato. Mentre il cavo tira il carico, si avvolge perfettamente in queste scanalature. Se l'operatore tira il carico obliquamente, il cavo salterà nella scanalatura. Si avvolgerà su se stesso, schiacciando i fili d'acciaio e creando un grave punto debole. Le unità a fune metallica hanno un ingombro molto maggiore e richiedono un'altezza libera significativa. Sono più adatti per gru a ponte di grandi dimensioni piuttosto che per bracci per postazioni di lavoro localizzate e ad alto numero di cicli.
UN il mini paranco elettrico è progettato per la portabilità, l'assemblaggio leggero e le attività di manutenzione intermittente. Queste unità compatte funzionano con alimentazione monofase standard da 110 V/220 V e sono incredibilmente utili per officine fai-da-te o sollevamenti occasionali in garage commerciali.
Tuttavia, è necessario comprendere esplicitamente il motivo per cui queste unità falliscono in ambienti industriali ad alta frequenza e a servizio continuo. Non hanno la massa termica fisica necessaria per assorbire e dissipare il calore. Il loro livello di servizio è tipicamente H2 o inferiore, il che significa che richiedono lunghi periodi di raffreddamento dopo solo pochi minuti di utilizzo. Sottoporre un mini modello a un ciclo industriale continuo scioglierà rapidamente il cablaggio interno, brucerà il condensatore e distruggerà il leggero treno di ingranaggi. Non dovrebbero mai essere specificati per gli ambienti della linea di produzione.
Il meccanismo di frenatura è il componente più sollecitato in un'applicazione ad alto numero di cicli. I freni AC standard a molla utilizzano una molla per spingere un cuscinetto di attrito contro una piastra. Quando si preme il grilletto, una bobina si magnetizza e tira indietro il pad. Nell'uso ad alto numero di cicli, la bobina si surriscalda. Il tampone di attrito si lucida rapidamente. I freni elettromagnetici CC sono di gran lunga superiori per i cicli frequenti. Un raddrizzatore integrato converte l'alimentazione CA in potenza CC appositamente per la bobina del freno. Tornano indietro più velocemente, funzionano a temperature più basse e forniscono una presa più positiva sul carico.
Per le applicazioni a frequenza più elevata, la frenata rigenerativa tramite VFD è la soluzione ottimale. Invece di fare affidamento esclusivamente su cuscinetti di attrito fisici per rallentare il carico, il VFD utilizza il motore stesso come generatore, assorbendo l'energia cinetica del carico discendente e dissipandola attraverso resistori di frenatura. Il freno di stazionamento meccanico si inserisce solo quando il motore ha arrestato completamente il carico. Ciò riduce drasticamente l'usura fisica dei dischi di attrito dei freni, prolungandone la durata da mesi ad anni.
Il calore è nemico delle apparecchiature elettriche. I paranchi ad alta frequenza devono essere progettati fisicamente per disperdere rapidamente il calore. Cerca motori racchiusi in alloggiamenti di alluminio profondamente alettati. L'alluminio trasferisce il calore molto più velocemente della ghisa e le alette aumentano esponenzialmente la superficie disponibile per il raffreddamento. Molti modelli per carichi pesanti incorporano anche ventole di raffreddamento interne fissate direttamente all'albero del motore, che forzano l'aria sulle alette ogni volta che il motore è in funzione.
È obbligatoria anche la protezione termica attiva. Le unità di alta qualità sono dotate di relè di sovraccarico termico bimetallici o termistori PTC integrati direttamente negli avvolgimenti del motore. Se la temperatura interna si avvicina al punto di rottura dell'isolamento, questi sensori interrompono automaticamente il circuito di controllo, impedendo all'operatore di sollevarsi finché il motore non si raffredda fino a raggiungere una temperatura sicura. Questo semplice componente evita migliaia di dollari in costi di sostituzione del motore.
Il treno di ingranaggi trasmette la rotazione ad alta velocità del motore nella forza a bassa velocità e coppia elevata necessaria per sollevare carichi pesanti. I paranchi per servizio standard spesso utilizzano riduttori lubrificati con grasso. Quando gli ingranaggi ingranano, creano attrito e calore. In un sistema lubrificato a grasso, il grasso viene espulso dal percorso dei denti dell'ingranaggio dopo alcune rotazioni. Fa affidamento sulla temperatura ambiente per raffreddarsi.
Le applicazioni ad alta frequenza richiedono riduttori a bagno d'olio. In un sistema a bagno d'olio, gli ingranaggi sono completamente immersi nell'olio per ingranaggi sintetico. L'olio scorre sui denti, assorbendo il calore, quindi circola nell'involucro esterno in alluminio dove la ventola di raffreddamento soffia l'aria ambiente sulle alette. Questo circuito di trasferimento termico continuo è ciò che consente a un paranco H4 di funzionare per 30 minuti all'ora senza distruggere la metallurgia dei denti degli ingranaggi.
Valutare le attrezzature di sollevamento esclusivamente in base al prezzo di acquisto iniziale è un errore ingegneristico critico. Un quadro completo per il calcolo del valore a lungo termine deve includere il prezzo di acquisto iniziale, la manodopera di installazione, la manutenzione prevista su un ciclo di vita di dieci anni e il consumo energetico.
Dimostrare il valore a lungo termine spesso implica specificare eccessivamente le apparecchiature. Ad esempio, la distribuzione di un'applicazione con classificazione H4 Il paranco elettrico industriale in un'applicazione che tecnicamente richiede solo una classificazione H3 fornisce un enorme cuscinetto contro il sovraccarico termico. I componenti più pesanti subiranno una sollecitazione significativamente inferiore, con conseguente minor numero di regolazioni dei freni, maggiore durata del contattore e tempi di inattività legati al calore praticamente pari a zero. La riduzione della manutenzione imprevista e delle ore di produzione perse compensa rapidamente i maggiori costi di approvvigionamento iniziali.
La fatica dell'operatore ha un impatto diretto sulla velocità e sulla sicurezza della produzione. L'interfaccia di controllo gioca un ruolo importante in questa dinamica. I comandi pensili standard pendono dal paranco, costringendo l'operatore a camminare vicino al carico sospeso. Sebbene affidabili, le sospensioni possono impigliarsi nei macchinari e limitare la mobilità dell'operatore.
I radiocomandi sono altamente raccomandati per ambienti ad alto ritmo. Permettono all'operatore di mantenersi a distanza di sicurezza, migliorando la visibilità e proteggendolo da carichi oscillanti o materiali pericolosi. Inoltre, l'ingombro fisico del paranco influisce sull'ergonomia della postazione di lavoro. I design compatti e a basso profilo massimizzano l'altezza di sollevamento disponibile, consentendo agli operatori di manovrare componenti di grandi dimensioni oltre gli ostacoli senza sforzo.
Prima di specificare un sollevatore, è necessario analizzare i vincoli strutturali della struttura. Le opzioni di montaggio determinano il modo in cui l'attrezzatura interagisce con la trave sopraelevata della pista. I supporti a gancio e i supporti ad aletta sono fissi, ideali per il sollevamento a punto fisso. Per lo spostamento laterale sono necessari carrelli.
I carrelli a spinta richiedono che l'operatore spinga fisicamente il carico sospeso lungo la trave. Se hai un carico di 2 tonnellate in movimento ogni cinque minuti, un carrello a spinta sfinirà l'operatore e farà oscillare selvaggiamente il carico. I carrelli motorizzati sono obbligatori per i movimenti laterali pesanti e ripetitivi. Un carrello motorizzato utilizza un motore elettrico separato per azionare le ruote lungo la flangia della trave. Se abbinato a un VFD, il carrello motorizzato accelera dolcemente, mantenendo il carico perfettamente a piombo durante il viaggio.
L'ambiente operativo impone la protezione fisica richiesta dell'apparecchiatura. IP sta per Protezione ingresso. Una classificazione IP55 significa che l'unità è protetta dalla polvere che potrebbe interferire con il normale funzionamento e può resistere a getti d'acqua a bassa pressione. Questo è lo standard per la maggior parte della produzione indoor. Tuttavia, se si opera in una fonderia con polveri metalliche fini o in un impianto di lavorazione alimentare che utilizza lavaggi chimici ad alta pressione, IP55 non funzionerà. Sono necessarie unità IP65 o IP66 dotate di guarnizioni a doppia tenuta ed elettronica incapsulata.
Gli ambienti a prova di esplosione sono classificati per Classe, Divisione e Gruppo. Non è possibile posizionare un paranco standard in una stanza con gas infiammabili. Ogni volta che un contattore si chiude, crea un piccolo arco elettrico che accenderà la stanza. I paranchi antideflagranti racchiudono tutti i componenti elettrici in pesanti alloggiamenti in ghisa o alluminio lavorato progettati per contenere un'esplosione interna. Utilizzano inoltre componenti resistenti alle scintille, come ganci in bronzo massiccio e catene di carico in acciaio inossidabile, per prevenire scintille meccaniche.
Una corretta messa in servizio è il passo finale per garantire l'affidabilità a lungo termine. Al momento dell'installazione, l'apparecchiatura deve essere sottoposta a rigorosi test di carico, in genere al 125% della sua capacità nominale, per verificare l'integrità strutturale e le prestazioni dei freni. Questi test devono essere conformi alle rigorose normative OSHA e agli standard ASME B30.16.
È fondamentale stabilire un programma di manutenzione preventiva adattato specificamente all’utilizzo a cicli elevati. Le ispezioni annuali standard non sono sufficienti per le applicazioni a servizio continuo. È necessario implementare un programma di audit rigoroso:
Ogni giorno: controllare che i pulsanti del ciondolo siano attaccati. Ascolta il rumore anomalo dei freni. Verificare il funzionamento del finecorsa superiore senza carico.
Ogni settimana: ispezionare la catena di carico per verificare la mancanza di lubrificazione. Controllare eventuali deformazioni dei fermi del gancio.
Mensile: misurare l'usura della catena con un calibro. Ispezionare i contattori per individuare eventuali vaiolature. Scaricare e controllare un piccolo campione di olio del cambio per eventuali trucioli metallici.
Quando si specificano attrezzature di sollevamento per cicli frequenti, il ciclo di lavoro e le capacità di gestione termica devono dettare la decisione di acquisto sulla capacità di carico di base. Ignorare queste realtà tecniche garantisce guasti prematuri e interruzioni operative. La specifica ideale per un ambiente di produzione ad alta frequenza è un paranco a catena industriale trifase, classificato H4 o superiore, dotato di protezione termica attiva, un riduttore in bagno d'olio e un azionamento a frequenza variabile per un controllo del carico preciso e senza urti.
Per assicurarti di selezionare l'attrezzatura corretta, esegui le seguenti azioni:
Controlla i tuoi attuali parametri operativi per determinare l'esatto numero massimo di avviamenti orari e di tempo di funzionamento continuo richiesti dalla tua linea di produzione.
Consultare un ingegnere strutturale per verificare che le travi della pista o le gru a bandiera esistenti possano supportare le forze dinamiche delle attrezzature più pesanti e a servizio continuo.
Richiedi specifiche dettagliate del ciclo di lavoro, classificazioni ED e dati di gestione termica ai produttori prima di finalizzare qualsiasi decisione di approvvigionamento.
Implementare un programma di manutenzione preventiva rigoroso e ad alta frequenza incentrato sulla lubrificazione della catena e sull'ispezione dei freni immediatamente dopo l'installazione.
R: Il ciclo di lavoro definisce il tempo di funzionamento continuo massimo consentito e il numero massimo di avviamenti orari che un motore può gestire prima di surriscaldarsi. Viene generalmente misurato utilizzando le classi HMI/ASME (come H3, H4 o H5) o come percentuale ED, che determina i limiti operativi sicuri dell'apparecchiatura.
R: Ogni volta che si preme il pulsante di controllo, conta come un inizio. Ciò include tutte le micro-regolazioni o 'jogging' utilizzate per posizionare un carico. Per calcolare il totale, contare il numero di pressioni di pulsanti necessarie per un'attività di sollevamento completa e moltiplicarlo per il numero totale di attività eseguite all'ora.
R: No. I modelli Mini sono progettati esclusivamente per attività intermittenti e leggere, in genere classificate come H2 o inferiori. Non dispongono della massa termica, delle alette di raffreddamento e dei contattori per carichi pesanti necessari per dissipare il calore estremo generato dal funzionamento industriale continuo e ad alta frequenza.
R: I modelli a catena si sollevano tramite un pignone in acciaio che tira una catena calibrata, rendendoli ideali per veri sollevamenti verticali e altamente durevoli in ambienti difficili. I modelli con fune metallica avvolgono un cavo d'acciaio su un tamburo scanalato, rendendoli più adatti a carichi ultra pesanti, velocità di sollevamento più elevate e funzionamento più fluido.
R: I modelli elettrici sono generalmente più efficienti dal punto di vista energetico, offrono un controllo programmabile preciso e sono molto più facili da installare. I modelli pneumatici sono preferiti solo quando è richiesto un ciclo di lavoro continuo al 100% senza surriscaldamento o in ambienti altamente esplosivi dove è obbligatoria l'assoluta resistenza alle scintille.
R: No. I modelli manuali si basano interamente sullo sforzo fisico umano e funzionano a velocità molto basse. Il loro utilizzo per sollevamenti ripetitivi e ad alta frequenza provoca un grave affaticamento dell'operatore, riduce drasticamente l'efficienza produttiva e aumenta il rischio di infortuni ergonomici sul posto di lavoro.


